2026-09-15
Un excavator hidraulic a fost scos din exploatare la 3.000 de ore, deoarece tija cilindrului său era zgâriat și înțepase etanșarea glandei. Ținta de proiectare inițială fusese de 8.000 de ore. Măsurătorile au arătat că rugozitatea suprafeței s-a dublat în zona de uzură, iar stratul de crom s-a uzat până la oțel de bază în două locuri. Eșecul nu a fost un defect de fabricație. A fost o problemă cu specificațiile tijei.
Tija pistonului este singura componentă care determină cel mai mult durata de viață a cilindrului hidraulic. Transmite forța, ghidează pistonul și asigură suprafața de etanșare pentru presetupă. Odată ce suprafața tijei se degradează, scurgerile de etanșare și contaminarea urmează rapid. Inginerii care potrivesc materialul tijei, acoperirea și finisajul cu mediul de operare real evită aceste defecțiuni timpurii. Acest articol acoperă aceste trei decizii și toleranțele practice din spatele lor.
A tija pistonului hidraulic conectează pistonul din interiorul cilindrului la sarcina externă. Acesta transformă presiunea fluidului în forță mecanică liniară. În exploatare trebuie:
Tija este singura componentă a cilindrului expusă atât circuitului hidraulic, cât și atmosferei exterioare. Această dublă expunere este motivul pentru care selecția materialului și tratamentul suprafeței au atât de multă greutate.
Majoritatea tijelor de piston hidraulice sunt prelucrate din oțel cu carbon mediu, cum ar fi C45 sau echivalent. Blank este călit prin inducție înainte de șlefuire pentru a crea o carcasă de suprafață rezistentă la uzură, menținând în același timp miezul suficient de dur pentru a absorbi sarcinile de șoc. Calitățile de oțel inoxidabil sunt utilizate atunci când rezistența la coroziune depășește costul, dar duritatea lor mai mică înseamnă de obicei adăugarea unui strat de acoperire pentru o uzură acceptabilă.
Secvența de fabricație stabilește plafonul de calitate. Tijele sunt răsucite, tratate termic, șlefuite și apoi lustruite. Măcinarea îndepărtează deformarea tratamentului termic și obține rotunjimea și dreptatea pe care se bazează etanșările. Lustruirea reduce rugozitatea suprafeței la o gamă pe care etanșarea o poate gestiona pe o durată lungă de viață.
Dreptatea contează la fel de mult ca finisajul. O tijă care este dreaptă cu o frecvență de 0,05 mm pe metru, dar are o suprafață aspră a solului, va uza în continuare sigilii rapid. O tijă cu finisaj în oglindă, dar cu 0,2 mm de arc creează încărcare neuniformă a glandei și scurgeri. Ambii parametri trebuie păstrați, motiv pentru care prelucrare de precizie a tijei pistonului merită o atenție deosebită înainte de a scrie o specificație.
Tijele solide sunt implicite pentru majoritatea cilindrilor, deoarece oferă cea mai mare rigiditate la îndoire pe unitate de cost. Tijele goale apar în două situații: atunci când reducerea greutății contează, cum ar fi brațurile de echipamente mobile, sau când tija în sine trebuie să aibă un pasaj intern de ulei. O tijă tubulară economisește greutate semnificativă, păstrând în același timp cea mai mare parte a rigidității la îndoire a aceluiași diametru exterior.
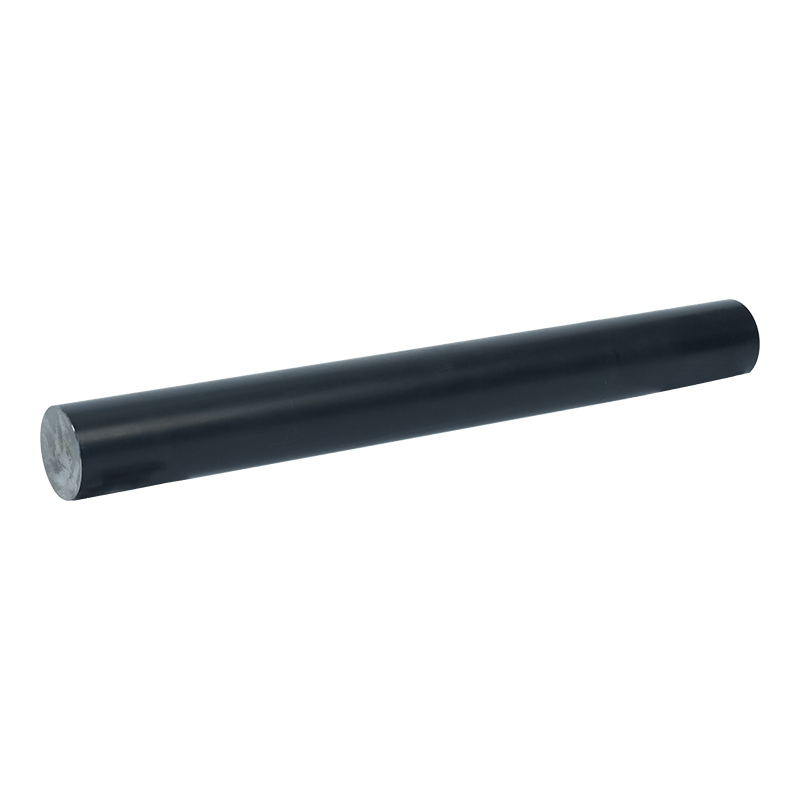
Dacă designul necesită o tijă solidă cu finisaj și geometrie strict controlate, specificarea unei tije solide cu finisaj de precizie stabilește o linie de bază clară a calității. Aplicațiile care necesită o cale internă a uleiului sau o masă redusă sunt mai bine deservite de o tijă tubulară a pistonului.
 Tija solidă din oțel aliat cu finisaj de precizie Această tijă solidă oferă o precizie dimensională strânsă și o suprafață netedă a solului, susținând performanțe de etanșare fiabile în sisteme hidraulice și mecanice solicitante, cu prelucrare personalizată disponibilă conform desenelor. Vizualizare produs →
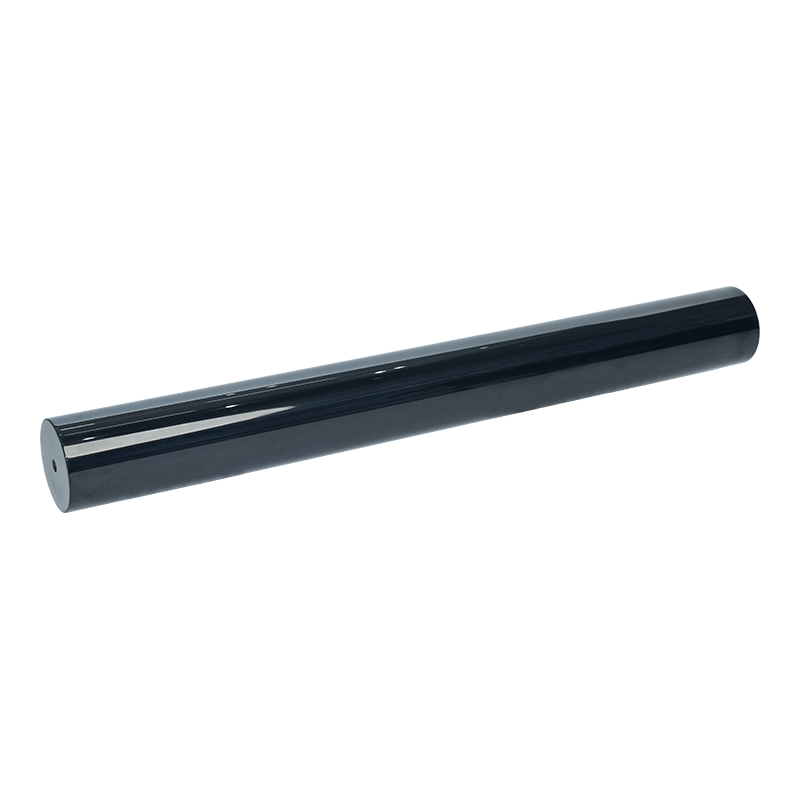
 Tija de piston tubulară placată cu crom dur Un design gol, care reduce greutatea, cu canale interne, disponibil cu placare cu crom dur pentru rezistență la uzură, potrivit pentru sistemele hidraulice compacte în care este nevoie de masă și de rutare reduse. Vizualizare produs →
Garniturile tijei se deplasează direct pe suprafața tijei pistonului. Buza de etanșare are nevoie de o suprafață suficient de netedă pentru a evita uzura abrazivă, dar cu suficientă micro-rugozitate pentru a transporta un film lubrifiant. În practică, tijele pistonului hidraulic sunt șlefuite și lustruite până la o rugozitate de aproximativ Ra 0,2 până la 0,4 µm. Orice lucru mai dur poartă buza de etanșare; orice lucru semnificativ mai neted poate înfometarea sigiliului de ulei și poate crește frecarea.
Rotunjimea și dreptatea controlează distanța dintre tijă și glandă. Ovalitatea excesivă creează un decalaj mare pe o parte și interferență pe cealaltă. De-a lungul timpului, rulmentul și etanșarea presetupei văd încărcare neuniformă, ceea ce produce uzură localizată și în cele din urmă o cale vizibilă de scurgere. Acesta este motivul pentru care producătorii de lansete păstrează rotunjimea și dreptatea în câteva sutimi de milimetru, în loc să se bazeze doar pe textura suprafeței.
| Parametru | Specificație tipică | Efectul asupra performanței |
|---|---|---|
| Rugozitatea suprafeței Ra | 0,2 până la 0,4 µm | Uzura etanșării și frecarea |
| Corectitudine | Max 0,05 mm/m | Distribuția sarcinii glandelor |
| Rotunzime | Max 0,02 mm | Decalaj uniform de etanșare |
| Toleranta de diametru | de la f7 la h8 | Se potrivesc cu glandă și garnituri |
Oțelul șlefuit, chiar și călit prin inducție, nu este suficient pentru majoritatea aplicațiilor hidraulice. Tija este expusă la umiditate, pulverizare de sare, substanțe chimice de curățare și praf abraziv. Un sistem de acoperire trebuie să ofere duritate pentru rezistența la uzură, protecție împotriva coroziunii pentru oțelul de bază și compatibilitate cu materialul de etanșare.
Cromul dur este linia de bază a industriei. Este dur, în jur de 800 până la 1000 HV, are un coeficient de frecare scăzut față de compușii tipici de etanșare și poate fi aplicat la grosimi controlate de la 20 la 50 µm. Pentru mediile interioare curate, cromul dur este opțiunea cu cel mai mic cost, cu performanțe bine înțelese.
În echipamentele marine și de exterior, un strat duplex de crom alb-laptos urmat de crom dur oferă o rezistență mai bună la coroziune decât cromul dur cu un singur strat. Sistemele de nichel plus crom dur se comportă similar în condiții încărcate cu sare. Aceste acoperiri costă mai mult, dar prelungesc intervalele de service unde expunerea este agresivă.
Acoperirile ceramice oferă duritate și rezistență la coroziune substanțial mai mari pentru aplicații cu uzură ridicată și coroziune ridicată. Placarea cu laser aplică o suprapunere metalurgică și este, de asemenea, calea standard pentru repararea tijelor deteriorate. Nitrurarea QPQ (quench-polish-quench) oferă o alternativă mai ieftină, cu proprietăți bune de uzură, deși carcasa întărită este mai subțire.
Pentru majoritatea cilindrilor de uz general, o tijă acoperită cu crom dur rămâne implicit practic, deoarece comportamentul său de producție este bine documentat și costul său pe oră de funcționare este scăzut.
| Sistem de acoperire | Duritate tipică (HV) | Rezistenta la coroziune | Grosimea tipică |
|---|---|---|---|
| Crom dur | 800 până la 1000 | Bun | 20 până la 50 µm |
| Crom dur alb-lăptoase | 800 până la 1000 | Foarte bine | 30 până la 60 µm |
| Crom dur nichel | 800 până la 1000 | Foarte bine | 30 până la 60 µm |
| ceramică | 1000 până la 1400 | Excelent | 100 până la 300 µm |
| Placare cu laser | 700 până la 900 | Excelent | 300 până la 1000 µm |
| QPQ | 500 până la 700 | Bun | 10 până la 30 µm |
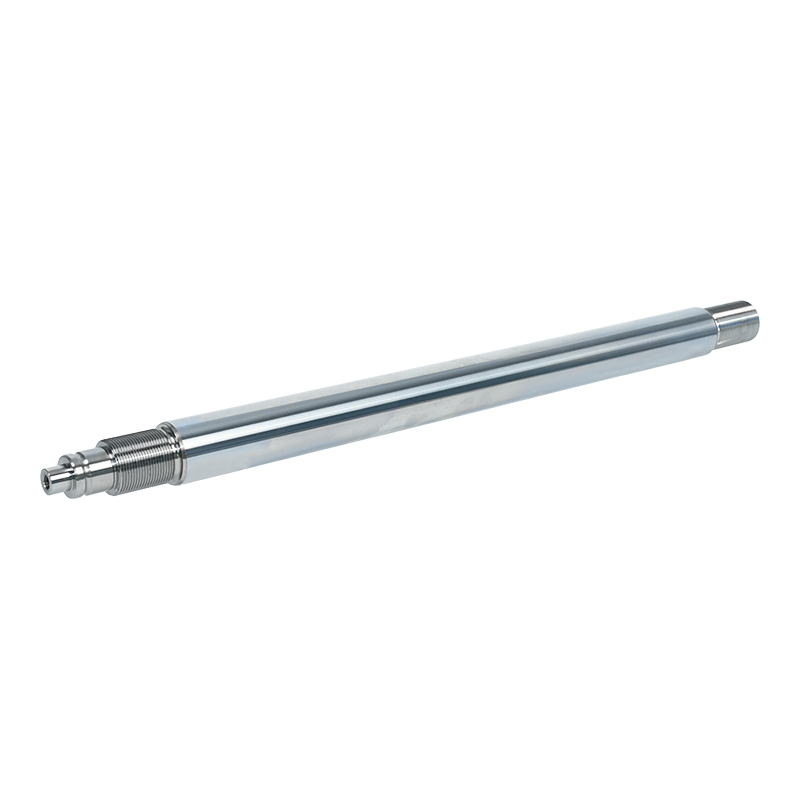
Tija de piston placată cu crom dur Cromul galvanizat oferă duritate ridicată și rezistență la coroziune, făcând din această tijă un standard practic pentru cilindrii de uz general, unde performanța documentată și costul scăzut pe oră de funcționare contează. Vizualizare produs → Alegerea acoperirii modifică diametrul tijei prelucrate, compatibilitatea etanșării și costul unitar. Cromul dur este aplicat la 20 până la 50 µm pe latură, astfel încât oțelul de bază este prelucrat sub dimensiune pentru a primi stratul placat. Placarea ceramică și cu laser necesită o pregătire diferită a suprafeței și, de obicei, o șlefuire post-acoperire pentru a restabili dimensiunile finale. Pachetul de etanșare trebuie să fie, de asemenea, compatibil cu chimia acoperirii.
În practică, specificați mai întâi mediul de operare, pe al doilea frecvența ciclului și al treilea ținta de cost. O tijă standard din crom dur funcționează bine la presele hidraulice curate, de interior. Aceeași lansetă eșuează devreme pe o dragă sau o lopată minieră. Acesta nu este un defect material; este o nepotrivire a specificațiilor.
Când vă aprovizionați cu tije, priviți dincolo de prețul unitar. Controlul procesului conduce la costul de garanție al cilindrului final. Întrebați despre consistența întăririi prin inducție, capacitatea de șlefuire și lustruire, uniformitatea grosimii stratului de acoperire și înregistrările de inspecție documentate. Certificarea ISO 9001 este o bază, nu un factor de diferențiere.
Un furnizor care operează propriile linii de șlefuire, lustruire și galvanizare deține controlul direct asupra parametrilor care determină durata de viață a tijei, în loc să coordoneze mai mulți subcontractanți. Mașini Wuxi Qunke urmează acest model integrat, furnizând tije de piston de precizie, tije acoperite și cilindri hidraulici completi dintr-o singură unitate care se întinde pe mai mult de 25.000 de metri pătrați.
Pentru mașinile de inginerie, tija intră în cilindru ca componentă livrată, iar montarea cu sistemul de etanșare trebuie planificată din timp. Potrivirea cilindrilor de ulei în mașinile de inginerie este o lectură practică pentru echipele care finalizează împreună specificațiile tijei și etanșării.
Contactați-ne
+86-137-0618-5800
No. 3 Dujuan West Road, orașul Hudai, districtul Binhu, orașul Wuxi, provincia Jiangsu
Luați legătura
Mobil