De ce placarea tradițională cu crom dur este reconsiderată
Cromarea tare a fost stratul implicit pentru a tija pistonului acoperită de zeci de ani, în mare parte pentru că oferă un echilibru puternic de rezistență la uzură, protecție la coroziune și cost relativ scăzut. Dar procesul de placare în sine se bazează pe crom hexavalent, care este supus unor reglementări din ce în ce mai stricte de mediu și de siguranță la locul de muncă în multe regiuni. Această presiune de reglementare nu a eliminat cromul dur ca opțiune, dar i-a împins pe producători să evalueze tehnologii alternative de acoperire care pot egala performanța acestuia fără aceeași sarcină de conformitate cu mediul.
Nici schimbarea nu este pur reglementară. Unele dintre acoperirile alternative care au apărut ca înlocuitori depășesc de fapt cromul dur tradițional în scenarii specifice de uzură și coroziune, ceea ce înseamnă că conversația s-a mutat dincolo de simpla conformitate și la compararea reală a performanței pentru anumite aplicații.
Micro-crăparea în hard Chrome nu este întotdeauna un defect
Un detaliu care ii surprinde pe cei care nu cunosc specificatiile tijei pistonului hidraulic acoperit este ca placarea cu crom dur dezvolta in mod natural o retea de micro-fisuri ca parte a procesului de placare, iar acest lucru nu este automat un semn de calitate slaba. Aceste micro-fisuri se formează datorită tensiunii interne care se acumulează pe măsură ce stratul de crom se depune și, într-un proces de placare controlat corespunzător, sunt distribuite uniform și rămân suficient de adânci încât să nu compromită performanța generală a stratului de acoperire.
Când micro-crăcarea devine o problemă reală
Problema apare atunci când fisurile sunt distribuite neuniform, sunt mai adânci decât era de așteptat sau se conectează între ele pentru a forma o cale continuă până la metalul de bază. În acest caz, umiditatea sau contaminanții corozivi își pot trece prin acoperire și pot începe să atace substratul de dedesubt, provocând în cele din urmă ridicarea sau descuamarea stratului de acoperire, chiar dacă suprafața poate încă părea intactă din exterior.
Degradarea hidrogenului: un risc introdus de procesul de placare în sine
Procesele de galvanizare utilizate pentru aplicarea cromului dur pot introduce atomi de hidrogen în oțelul de bază în timpul reacției de placare și, dacă nu este tratat, acest hidrogen poate migra în structura cristalină a metalului și poate face tija mai fragilă decât ar sugera specificația materialului său original. Aceasta este o preocupare specială pentru tijele de oțel de înaltă rezistență, deoarece aliajele de rezistență mai mare tind să fie mai susceptibile la fragilizarea hidrogenului decât materialele cu rezistență mai mică.
- Coacerea după placare, o etapă controlată de tratament termic, este utilizată pentru a scoate hidrogenul absorbit înapoi din metalul de bază.
- Coacerea trebuie să aibă loc într-o anumită fereastră după placare, deoarece tratamentul întârziat îi reduce eficacitatea
- Materialele cu tije cu rezistență mai mare necesită, în general, un control mai atent al acestei etape decât aliajele cu rezistență standard
- Omiterea sau scurtarea procesului de coacere este o cauză comună a eșecului fragil neașteptat în tijele altfel bine prelucrate
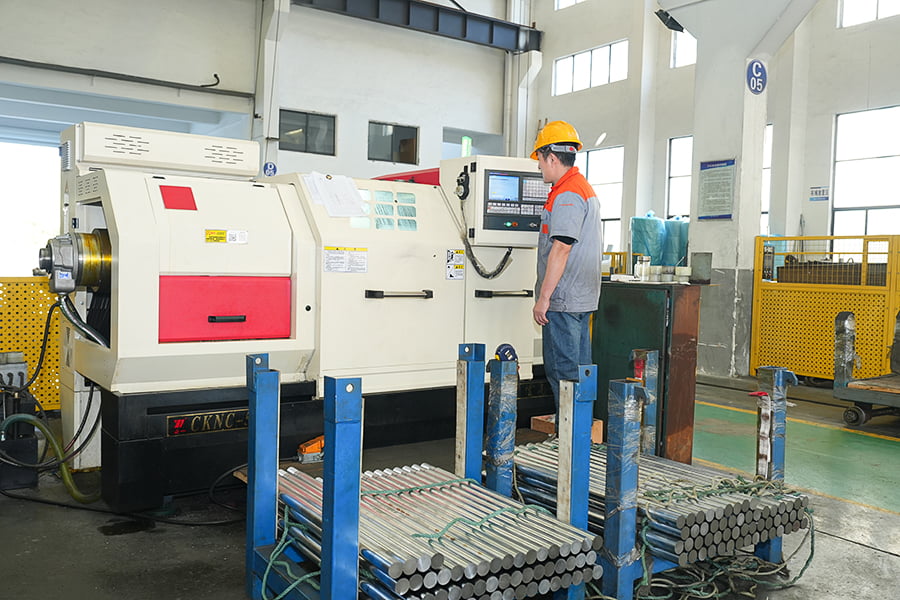
Coacerea post-placare este o etapă standard, nenegociabilă în procesul nostru de acoperire la instalația noastră din Wuxi, tocmai pentru că fragilizarea cu hidrogen este un tip de risc ascuns care nu va apărea în timpul unei inspecții dimensionale sau vizuale normale.
Sprayul termic HVOF ca alternativă în creștere
Acoperirea prin pulverizare termică cu combustibil cu oxigen de mare viteză sau HVOF a devenit una dintre cele mai comune alternative la cromarea tradițională pentru tija pistonului hidraulic acoperită aplicatii. În loc să depună metalul printr-o reacție de galvanizare, HVOF pulverizează o carbură de tungsten încălzită sau un material similar pe suprafața tijei la viteză extrem de mare, creând o acoperire densă cu porozitate foarte scăzută. Acest proces tinde să producă o acoperire cu o rezistență mai bună la uzură în medii abrazive și nu prezintă același risc de fragilizare prin hidrogen asociat cu galvanizarea.
Compensația este de obicei costul și disponibilitatea echipamentului, deoarece HVOF necesită echipamente de pulverizare specializate care nu sunt la fel de disponibile ca liniile convenționale de cromat. Pentru aplicațiile în care mediul de operare este deosebit de abraziv, cum ar fi mașinile de minerit sau piloți, costul inițial suplimentar este adesea justificat de o durată de viață semnificativ mai lungă în comparație cu cromul dur standard.
Testarea de aderență determină dacă o acoperire va dura de fapt
O acoperire poate îndeplini fiecare specificație de grosime și duritate pe hârtie și totuși eșuează prematur dacă aderența dintre acoperire și metalul de bază nu a fost verificată corespunzător. Pregătirea slabă a suprafeței înainte de acoperire, cum ar fi curățarea inadecvată sau rugozarea insuficientă a suprafeței, poate lăsa o acoperire sănătoasă din punct de vedere mecanic, izolată, dar slab legată de substrat, care se manifestă ca descuamare sau decojire odată ce tija este supusă unei solicitări reale de funcționare, mai degrabă decât în timpul testării statice.
| Metoda de testare | Ce verifică |
| Test de îndoire | Indiferent dacă stratul de acoperire se fisurează sau se ridică sub flexie mecanică |
| Test transversal | Forța de aderență între straturile de acoperire și metalul de bază la un nivel micro |
| Test de pulverizare cu sare | Rezistența la coroziune și integritatea acoperirii la expunere accelerată |
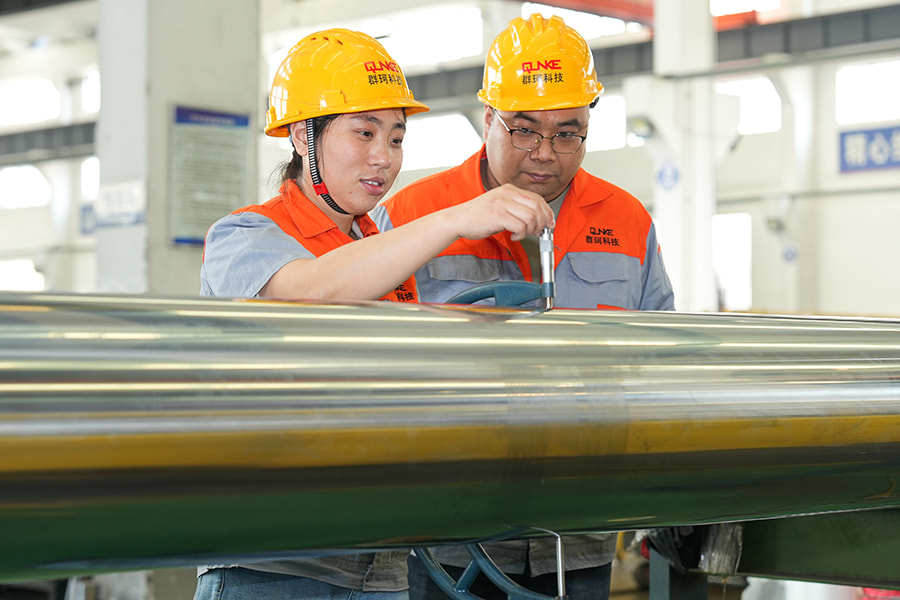
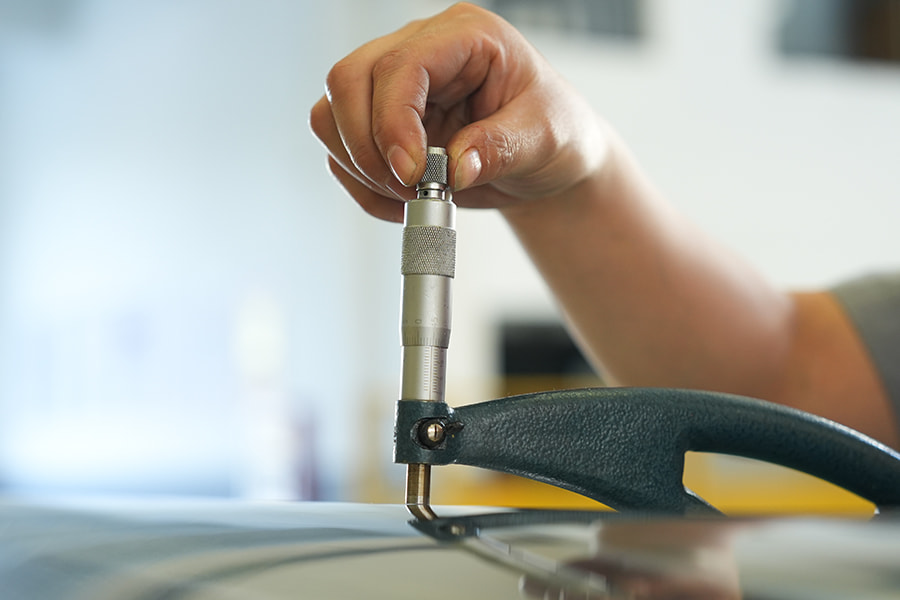
| Măsurarea grosimii | Consecvența adâncimii de acoperire pe toată suprafața tijei |
Potrivirea alegerii acoperirii cu mediul real de operare
Selectarea unei acoperiri pentru o tija de piston nu este o decizie unică, deoarece diferitele medii de operare subliniază diferite moduri de defecțiune. O acoperire care funcționează bine într-un mediu uscat, cu coroziune scăzută ar putea să nu reziste într-o aplicație marină sau de coastă, iar o acoperire optimizată pentru rezistența la coroziune nu este neapărat cea mai bună alegere pentru un mediu abraziv, cu particule grele, cum ar fi minerit sau excavare.
- Cromul dur standard funcționează fiabil în aplicații generale de mașini industriale și de construcții cu expunere moderată
- Acoperirile cu nichel-crom sau ceramice tind să reziste mai bine în mediile marine, portuare și de coastă cu expunere mare la sare
- Acoperirile cu carbură de tungsten aplicate cu HVOF se potrivesc mediilor abrazive, cum ar fi mașinile de minerit și piloți, unde uzura particulelor este preocuparea dominantă
- Aplicațiile cu risc combinat de coroziune și abraziune beneficiază uneori de o abordare stratificată sau hibridă, mai degrabă decât de un singur tip de acoperire
În cadrul proiectelor de conservare a apei, marine și petroliere, am furnizat tije de piston hidraulice acoperite pentru care, potrivirea stratului de acoperire la combinația specifică de umiditate, abraziune și condiții de încărcare a făcut în mod constant o diferență mai mare în durata de viață decât simpla alegere a stratului cu cel mai înalt nivel disponibil..