2026-07-03
Dacă ați avut vreodată o defecțiune devreme a unui cilindru hidraulic, există șanse mari ca cauza principală să se regăsească la tija pistonului, nu la garnituri sau la corpul cilindrului. Prelucrarea de precizie a tijei pistonului este cea care determină dacă o tijă rezistă în timpul ciclurilor repetate de presiune sau dacă începe să curgă și să se scurgă în câteva luni. Acest ghid detaliază ceea ce se întâmplă de fapt în prelucrarea de precizie a tijei pistonului, de ce este important fiecare pas și ce trebuie verificat înainte de a accepta un lot de la un furnizor.
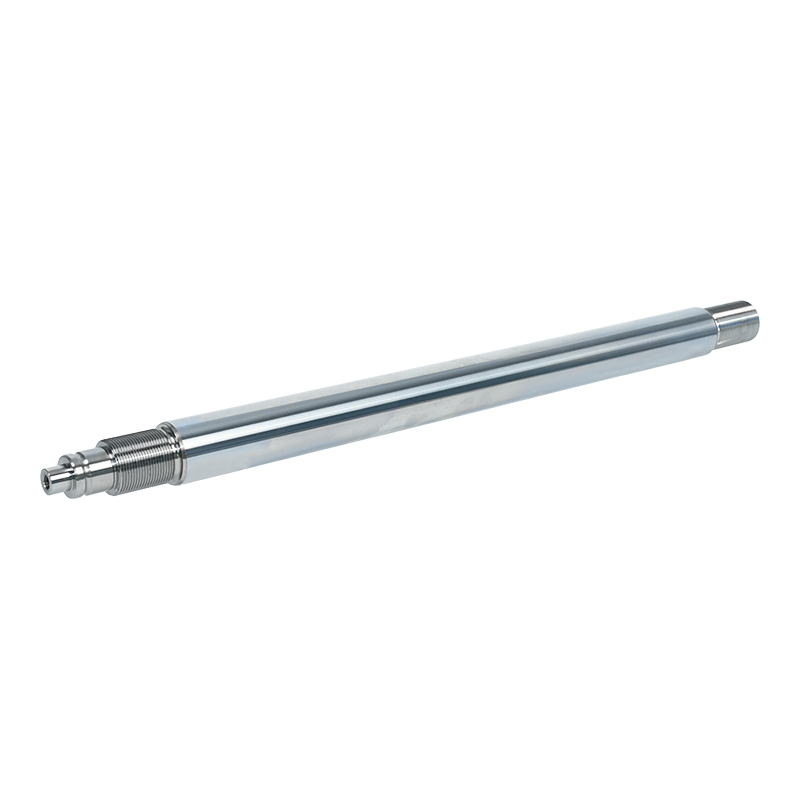
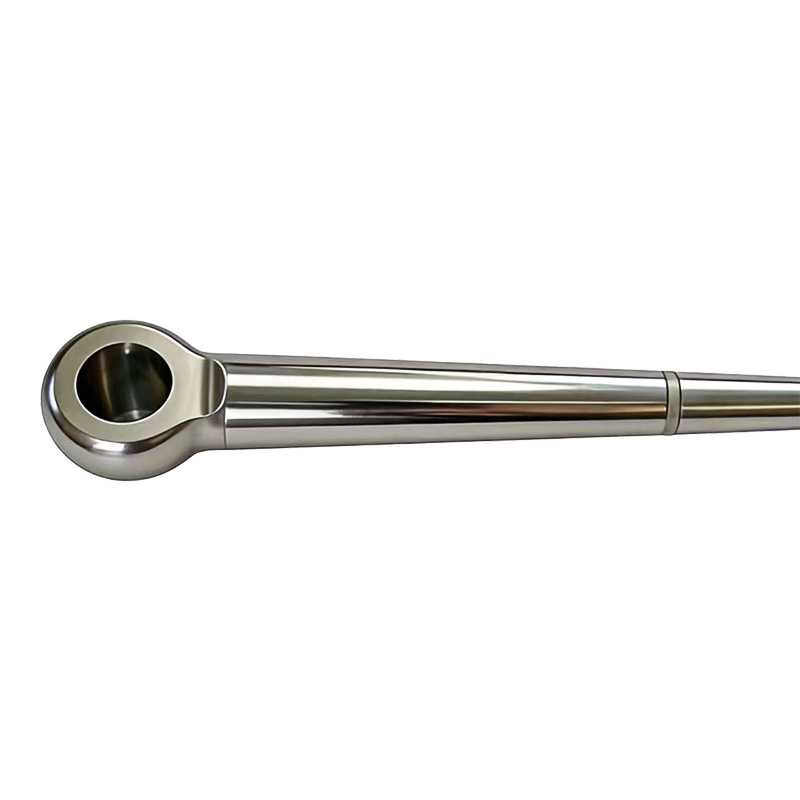
O tija de piston nu este doar o bară de metal care se mișcă într-un cilindru. Este o componentă portantă, de etanșare la presiune, care trebuie să supraviețuiască mii sau milioane de cicluri de extindere și retragere fără a-și pierde forma, finisajul suprafeței sau dreptatea. Chiar și o mică abatere în rotunjime sau rugozitate a suprafeței poate accelera uzura etanșării, poate permite fluidului să treacă sau poate provoca îndoirea tijei sub încărcare laterală. De aceea, prelucrarea de precizie a tijelor de piston nu este tratată ca o actualizare opțională în majoritatea aplicațiilor industriale – este o cerință de bază pentru orice lucru utilizat în cilindri hidraulici, actuatoare sau mașini grele.
Diferența de cost între o tijă prelucrată la toleranțe slabe și una prelucrată la specificații de precizie este de obicei mică în comparație cu costul defecțiunii premature. O tijă care se defectează pe teren nu trebuie doar înlocuită - înseamnă adesea timp de nefuncționare, înlocuire a etanșării și, uneori, deteriorarea alezajului cilindrului în sine.
Prelucrarea de precizie a tijei pistonului urmează de obicei o secvență de pași de prelucrare și finisare, fiecare bazându-se pe precizia ultimului. Sarirea peste oricare dintre aceste etape tinde să apară mai târziu ca o problemă funcțională.
Stocul de bare brute este mai întâi răsucit pe un strung pentru a-l coborî aproape de diametrul final, îndepărtând cea mai mare parte a materialului în exces și stabilind forma cilindrică de bază. Această etapă stabilește fundația pentru fiecare pas ulterioară, astfel încât curajul și consistența aici contează, chiar dacă finisajul suprafeței este încă dur în acest moment.
După răsucire, tija trece prin șlefuire fără centru sau cilindrică pentru a aduce diametrul într-o toleranță strânsă și pentru a îmbunătăți dreptatea. Slefuirea este locul în care se realizează cea mai mare parte a preciziei dimensionale, deoarece înlătură micile inconsecvențe lăsate în urmă de strunjire și produce un finisaj mult mai fin al suprafeței.
O trecere de lustruire rafinează și mai mult suprafața, țintind valorile scăzute ale rugozității suprafeței necesare pentru un contact bun al etanșării. Acest pas afectează direct cât de bine interacționează tija cu etanșările hidraulice - o tijă prea aspră va uza rapid etanșările, în timp ce una care este prea netedă în mod greșit poate reduce de fapt retenția de lubrifiere.
În special tijele lungi pot dezvolta ușoare îndoiri în timpul etapelor anterioare de prelucrare sau tratament termic. Un proces de îndreptare, realizat adesea mecanic sub presiune controlată, corectează acest lucru înainte de inspecția finală, astfel încât tija să funcționeze constant pe toată lungimea sa sub sarcină.
Prelucrarea singură nu face ca tija pistonului să fie pregătită pentru aplicații solicitante. Tratamentele de suprafață adaugă duritatea, rezistența la coroziune și protecția la uzură pe care oțelul prelucrat brut nu le are singur. Diferite tratamente se potrivesc diferitelor medii de operare, iar alegerea unuia greșit este o cauză comună a defecțiunii timpurii a tijei.
| Tratament | Beneficiul principal | Caz de utilizare tipic |
| Placare cu crom dur | Rezistență ridicată la uzură, protecție bună la coroziune | Cilindri hidraulici de uz general |
| Acoperire nichel-crom | Rezistență la coroziune îmbunătățită față de cromul standard | Medii marine, offshore și umede |
| Întărire prin inducție | Duritate crescută a suprafeței, păstrând în același timp un miez dur | Echipamente industriale și mobile pentru sarcini grele |
| Acoperire ceramică | Rezistență excelentă la uzură și chimic | Medii chimice agresive sau medii cu ciclu înalt |
| Nitrurare | Duritate adâncă a suprafeței fără modificări dimensionale semnificative | Aplicații de precizie sensibile la distorsiuni |
Atunci când evaluați capacitățile de prelucrare a tijelor de piston ale unui furnizor, câteva specificații măsurabile vă spun mult mai mult decât o afirmație generală de „înaltă precizie”. Acestea sunt numerele care merită cerute direct.
Majoritatea defecțiunilor tijei pistonului pot fi urmărite până la un deficit într-una dintre etapele de procesare descrise mai sus. Tijele care sunt șlefuite în mod inconsecvent prezintă adesea modele de uzură neuniforme odată instalate, deoarece etanșarea intră în contact cu o suprafață ușor neregulată la fiecare cursă. Îndreptarea slabă lasă tijele predispuse la încărcare laterală sub presiune, ceea ce accelerează atât uzura etanșării, cât și oboseala tijei în timp.
Problemele de acoperire sunt o altă problemă frecventă, în special atunci când grosimea plăcii este inconsecventă sau aderența este slabă. O acoperire care se descuamează sau se uzează prematur expune metalul de bază la coroziune, care poate transforma rapid un mic defect de suprafață într-o tijă care necesită înlocuire completă. Alegerea unui furnizor care documentează și controlează fiecare dintre aceste variabile este de obicei diferența dintre o tijă care durează ani de zile și una care provoacă probleme repetate de întreținere.
Înainte de a vă angaja către un furnizor pentru prelucrarea de precizie a tijei pistonului, merită să obțineți răspunsuri clare la câteva întrebări practice, mai degrabă decât să vă bazați pe afirmații generale de marketing.
Prelucrarea de precizie a tijei pistonului nu este un singur pas pe care îl puteți bifa dintr-o listă - este un lanț de decizii de prelucrare și finisare care trebuie să se mențină împreună. O lansetă care este perfect măcinată, dar slab acoperită va eșua la fel de repede ca una care este acoperită bine, dar măcinată inconsecvent. Obținerea în avans a documentației clare și a toleranțelor măsurabile de la un furnizor este cea mai fiabilă modalitate de a evita aflarea unei verigi slabe după ce tija este deja în funcțiune.
Contactați-ne
+86-137-0618-5800
No. 3 Dujuan West Road, orașul Hudai, districtul Binhu, orașul Wuxi, provincia Jiangsu
Luați legătura
Mobil