2026-07-09
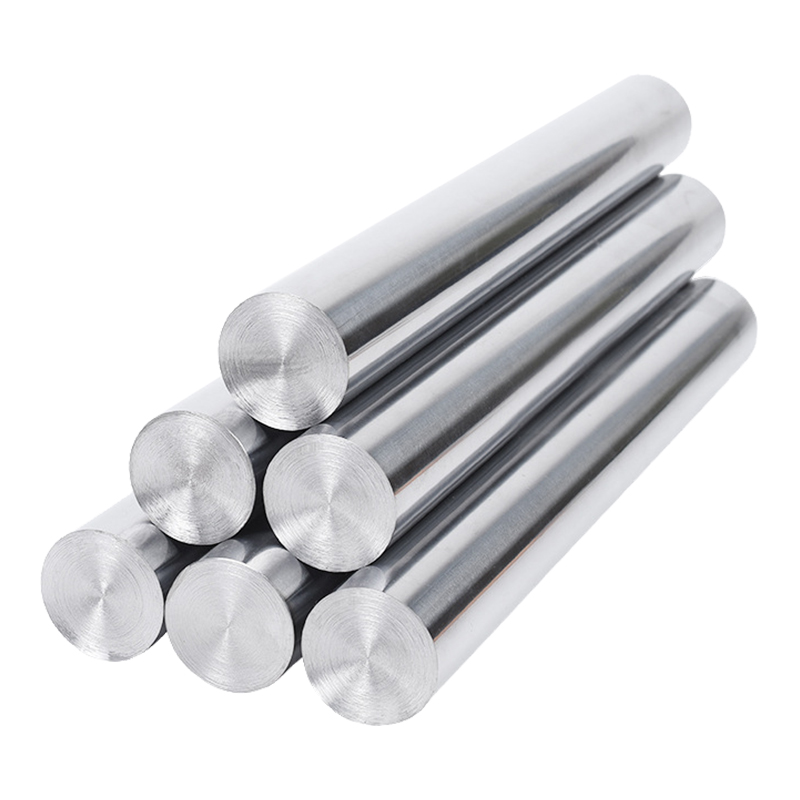
Dacă lucrați cu cilindri hidraulici sau pneumatici, știți deja că tija pistonului este una dintre cele mai critice componente din întregul sistem. Este partea care transferă forța de la piston la sarcina externă și face acest lucru în timp ce este expusă la presiuni ridicate, mișcare constantă și, adesea, condiții de mediu dure. A tija solidă a pistonului – spre deosebire de o tijă tubulară sau tubulară – este o singură bucată de metal, neîntreruptă, care trece de la piston prin chiulasa către lumea exterioară. În acest ghid, vom acoperi ce sunt tijele solide ale pistonului, din ce materiale sunt fabricate, cum sunt fabricate, ce specificații contează și cum să alegeți cea potrivită pentru aplicația dvs.
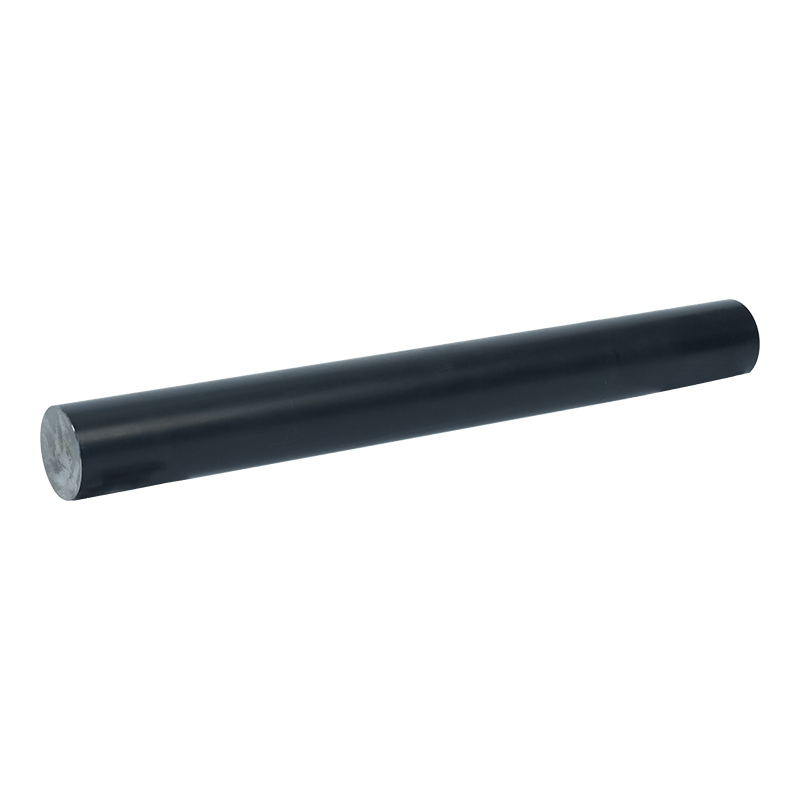
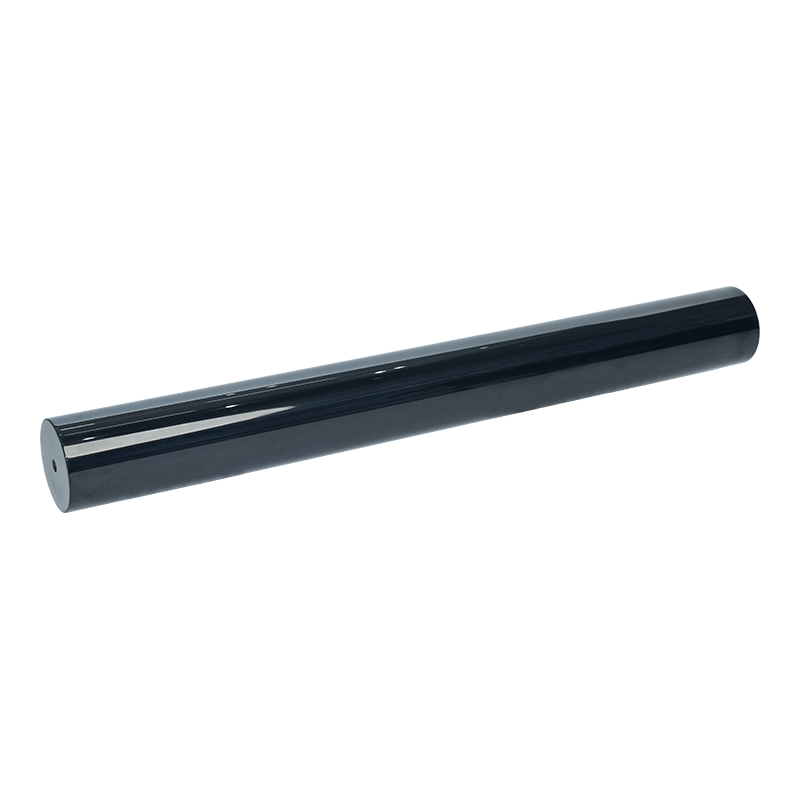
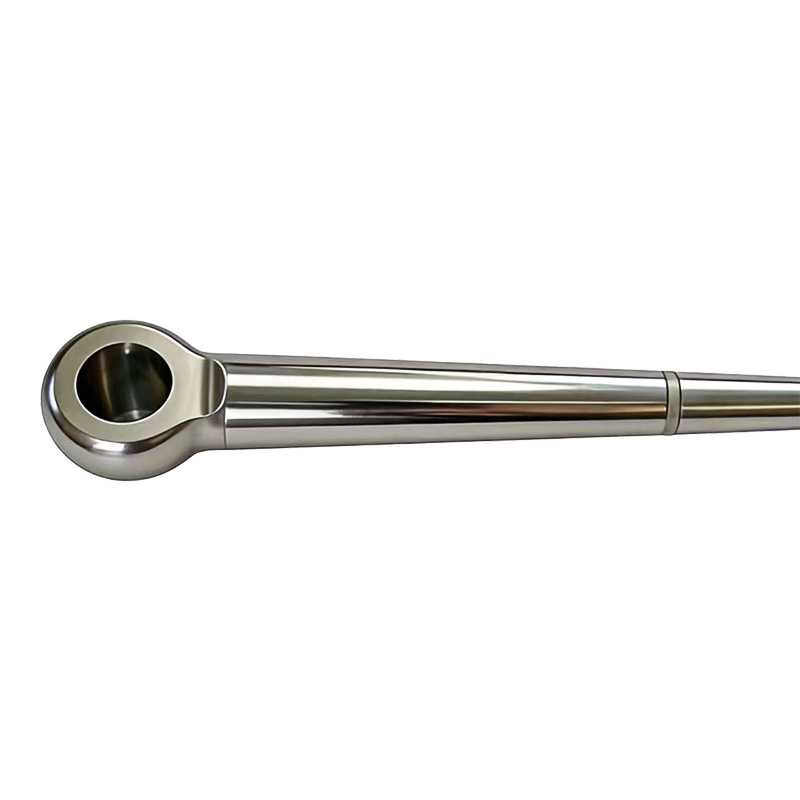
A tija solidă a pistonului este o tija metalica cilindrica care conecteaza pistonul din interiorul unui cilindru de mecanismul exterior actionat. Se numește „solid” deoarece este realizat dintr-o singură bucată de material – de obicei oțel de înaltă rezistență – fără miez gol sau trecere internă. Tija se extinde prin chiulasa, unde este etanșată de o glandă pentru a preveni scurgerea fluidului sau a gazului și transferă mișcarea liniară și forța generate de piston către sarcina exterioară.
The tija solidă a pistonului este supus unor solicitări mecanice semnificative: forțe de tracțiune și compresiune, momente încovoietoare, sarcini laterale și oboseală din cicluri repetate. De asemenea, trebuie să reziste la uzura de la garnitura tijei și la coroziune din mediul de operare. De aceea, alegerea materialului potrivit, a finisării suprafeței și a procesului de fabricație este absolut esențială pentru o funcționare fiabilă.
Materialul pe care îl alegeți pentru dvs tija solidă a pistonului îi afectează în mod direct rezistența, durabilitatea și costul. Iată care sunt cele mai comune materiale folosite în industrie.
Oțelul cu carbon mediu este cel mai utilizat material pentru tije hidraulice de piston . Gradul C45 (DIN) sau 1045 (AISI) este alegerea standard. Oferă un echilibru bun de rezistență și duritate, cu rezistență la tracțiune de obicei în jur de 600–700 MPa. Când este întărit și revenit corespunzător, oferă o rezistență excelentă la oboseală la un cost rezonabil. Majoritatea tijelor din oțel carbon sunt călite prin inducție și placate cu crom pentru a îmbunătăți duritatea suprafeței și rezistența la coroziune.
Pentru aplicații mai solicitante, în care este necesară o rezistență mai mare la tracțiune și o călibilitate mai bună, se folosesc oțeluri aliate precum 42CrMo4 (DIN) sau 4140 (AISI). Aceste materiale oferă rezistențe la tracțiune de până la 1.000–1.200 MPa după un tratament termic adecvat. Sunt utilizate în mod obișnuit în mașini grele, hidraulice mobile și aplicații în care tija trebuie să reziste la sarcini laterale mari sau la forțe de impact.
În mediile corozive - cum ar fi aplicațiile marine, procesarea alimentelor sau fabricile chimice - oțelul inoxidabil este alegerea evidentă. Tije solide de piston fabricate din inox 304 sau 316 oferă o rezistență excelentă la coroziune la niveluri de rezistență moderate. Pentru o rezistență mai mare, gradele de întărire prin precipitare precum 17-4 PH pot atinge rezistențe la tracțiune de peste 1.300 MPa, menținând în același timp o bună rezistență la coroziune. Compensația este un cost semnificativ mai mare în comparație cu oțelul carbon.
Unii tije pneumatice de piston iar tijele hidraulice de ultimă generație sunt fabricate din oțel nitrurat. Nitrurarea este un proces de întărire a suprafeței care difuzează azotul în stratul de suprafață, creând o carcasă tare, rezistentă la uzură, fără a fi nevoie de o cromare separată. Tijele nitrurate oferă o rezistență excelentă la uzură și rezistență la oboseală, dar procesul de nitrurare crește costul.
Producția de un de înaltă calitate tija solidă a pistonului implică mai mulți pași atent controlați. Fiecare pas afectează performanța finală și longevitatea lansetei.
Procesul începe cu selectarea clasei de oțel adecvate și a stocului de bare de aprovizionare. Bara este de obicei laminată la cald sau trasă la rece, în funcție de diametrul și calitatea suprafeței cerute. Barele trase la rece oferă o mai bună precizie dimensională și finisare a suprafeței, ceea ce reduce timpul de prelucrare ulterioară.
Stocul de bară este tăiat la lungimea necesară folosind un ferăstrău cu bandă sau o mașină de tăiat automată. Se lasă o mică cantitate de prelucrare pentru operațiunile ulterioare de strunjire și șlefuire.
Tija este rotită pe un strung CNC pentru a o aduce aproape de diametrul final. Această operațiune îndepărtează calcarul din materialul laminat la cald și creează o suprafață uniformă pentru operațiunile ulterioare. Un capăt filetat poate fi prelucrat la capătul extern pentru conectarea la sarcină.
În funcție de material și aplicație, tija poate fi călită și revenită pentru a obține proprietățile mecanice dorite. Pentru tijele din oțel carbon, întărirea prin inducție este adesea aplicată stratului de suprafață pentru a crește rezistența la uzură, menținând în același timp un miez dur, ductil.
După tratamentul termic, tija este șlefuită fără centru pentru a obține diametrul final cu toleranțe strânse – de obicei în intervalul de ±0,02 mm sau mai bine. O finisare fină a suprafeței de Ra 0,2–0,4 µm este obținută prin lustruire ulterioară. Acest finisaj neted este esențial pentru durata de viață a etanșării; o suprafață aspră va uza rapid etanșarea tijei și va cauza scurgeri.
Pentru tije de piston cromate , un strat de crom dur este galvanizat pe suprafața solului. Stratul de crom oferă o rezistență excelentă la uzură, un coeficient de frecare scăzut și protecție împotriva coroziunii. Grosimea tipică a cromului este de 20–50 µm, iar placarea este adesea urmată de o operație de finisare (superfinisare sau lustruire) pentru a obține rugozitatea finală a suprafeței.
Cel terminat tija solidă a pistonului este inspectat pentru acuratețea dimensională, finisarea suprafeței și dreptatea. Testele de duritate și, în unele cazuri, testele nedistructive (cum ar fi inspecția particulelor magnetice) sunt efectuate pentru a detecta defectele de suprafață. Tijele sunt apoi acoperite cu un ulei antirugină și ambalate pentru expediere.
Când specificați sau cumpărați a tija solidă a pistonului , mai mulți parametri tehnici sunt esențiali. Iată o defalcare a celor mai importante.
| Caietul de sarcini | Valori tipice | De ce contează |
| Toleranța la diametru | ±0,01 – ±0,02 mm | Toleranța strânsă asigură o etanșare adecvată și previne scurgerile |
| Rugozitatea suprafeței (Ra) | 0,2 – 0,4 µm | Suprafața netedă reduce uzura etanșării și prelungește durata de viață a cilindrului |
| Grosimea cromului | 20 – 50 µm | Grosimea adecvată a cromului asigură uzură pe termen lung și protecție împotriva coroziunii |
| Duritatea suprafeței | 600 – 750 HV (după întărire prin inducție) | Suprafața dură rezistă la zgârieturi și uzură de la garnituri și contaminanți |
| Rezistența la tracțiune | 600 – 1.200 MPa (depinde de material) | Determină capacitatea portantă a tijei și marja de siguranță |
| Corectitudine | ≤ 0,3 mm pe metru | O tijă îndoită provoacă uzura neuniformă a etanșării și blocarea cilindrului |
| Rotunzime | ≤ 0,02 mm | Tijele deformate provoacă uzură localizată a etanșării și scurgeri |
în timp ce tija solidă a pistonuluis sunt cele mai comune, tijele goale sunt folosite în unele aplicații. Iată cum se compară.
| Caracteristica | Tija de piston solidă | Tija de piston tubulară |
| Greutate | Mai greu (tot material solid) | Mai ușor (miezul gol economisește greutate) |
| Raport putere-greutate | Mai jos | Mai mare (mai bine pentru aplicații aerospațiale, mobile) |
| Rezistența la flambaj | Mai mare (secțiunea transversală solidă rezistă mai bine la flambaj) | Mai jos (thin wall is more susceptible to buckling under compression) |
| Costul de fabricație | Mai jos (simpler to produce) | Mai mare (necesită găurire/trepanare, prelucrare mai complexă) |
| Aplicații comune | Hidraulica generala, pneumatica, utilaje grele | Aerospațial, echipamente mobile, aplicații sensibile la greutate |
Pentru most industrial applications, tija solidă a pistonuluis sunt alegerea implicită datorită simplității, rezistenței și rentabilității lor. Tijele goale sunt demne de luat în considerare numai atunci când reducerea greutății este o prioritate critică.
Tije solide de piston se găsesc într-o mare varietate de industrii și echipamente. Iată câteva dintre cele mai comune aplicații.
Aceasta este de departe cea mai mare aplicație. În sistemele hidraulice – de la excavatoare și macarale până la prese și mașini de turnat prin injecție – tija pistonului hidraulic transferă presiunea hidraulică în forță liniară. Aceste tije trebuie să suporte presiuni mari (până la 350 bar sau mai mult) și să funcționeze adesea în medii aspre în aer liber.
În sistemele pneumatice utilizate în fabrici și echipamente de automatizare, tija solidă a pistonuluis sunt standard. Presiunile mai mici (de obicei 6-10 bar) permit tijele de sarcină mai ușoară, dar ratele ridicate de ciclu (până la câteva cicluri pe secundă) necesită un finisaj excelent al suprafeței și rezistență la uzură pentru a menține durata de viață a etanșării.
Echipamente precum brațele excavatoarelor, lamele de buldozer și spărgătoarea de pietre folosesc sarcini grele tija solidă a pistonuluis . Aceste aplicații impun sarcini extreme, forțe de șoc și medii abrazive. Tijele din acest sector sunt de obicei fabricate din oțel aliat, întărite prin inducție și puternic cromate.
Tractoarele, combinele și pulverizatoarele folosesc toate cilindri hidraulici cu tija solidă a pistonuluis . Aceste tije trebuie să reziste la coroziune de la îngrășăminte și substanțe chimice, făcând din oțel inoxidabil sau oțel carbon puternic protejat materialele de alegere.
Pentruklifts, aerial work platforms, and material handling equipment rely on tija solidă a pistonuluis în cilindrii lor de ridicare. Greutatea este un factor aici, așa că unii producători folosesc tije goale, dar tijele solide rămân comune datorită rezistenței lor superioare la flambaj.
Liniile de producție auto folosesc mii de cilindri pneumatici și hidraulici. Tije solide de piston în aceste aplicații sunt de obicei mai mici în diametru și prelucrate cu precizie pentru funcționare de mare viteză, cu ciclu mare.
Călirea prin inducție este un proces de tratament termic aplicat în mod obișnuit tije hidraulice de piston . Iată de ce este atât de important.
Călirea prin inducție întărește selectiv doar stratul de suprafață al tijei – de obicei la o adâncime de 1–3 mm – lăsând miezul într-o stare ductilă, ductilă. Duritatea suprafeței ajunge la 600–750 HV, ceea ce îmbunătățește foarte mult rezistența la uzură împotriva etanșării tijei și a oricăror particule abrazive care ar putea fi prezente. Stratul întărit oferă, de asemenea, o bază mai puternică pentru cromarea, prevenind cromul să se „coajeze” sau să se desprindă la sarcini grele.
Procesul de întărire prin inducție este rapid și foarte controlabil, ceea ce îl face bine potrivit pentru producția de volum mare. După întărire, tija este măcinată pentru a elimina orice deformare și pentru a obține toleranța finală a diametrului.
Majoritatea covârșitoare a tije hidraulice de piston sunt placate cu crom dur. Placarea cromată oferă o suprafață dură, cu frecare redusă, care reduce dramatic uzura atât a tijei, cât și a etanșării tijei. De asemenea, oferă o rezistență excelentă la coroziune.
Grosimea tipică a cromului dur pentru tijele pistonului este de 20 până la 50 µm. Cromul mai gros nu este neapărat mai bun – după un anumit punct, stratul de crom devine casant și se poate crăpa sub stres. Procesul de placare trebuie controlat cu atenție pentru a asigura o grosime uniformă, o bună aderență și o porozitate minimă.
Pentru particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Chiar și cel mai bun tija solidă a pistonului nu va dura mult dacă nu este întreținut corespunzător. Iată ce ar trebui să faceți pentru a prelungi durata de viață a tijelor cilindrului.
Inspectați regulat suprafața tijei pentru semne de zgârieturi, spărturi sau coroziune. Chiar și zgârieturile minore pot duce la scurgeri de etanșare. Dacă observați daune, investigați cauza – ar putea fi contaminarea cilindrului, alinierea greșită sau performanța inadecvată a etanșării ștergătoarelor.
Partea exterioară a tijei este expusă mediului. Ștergeți-l înainte de a-l retrage în cilindru. Acest lucru previne trecerea murdăriei, a nisipului și a umezelii dincolo de garnitura ștergător și în cilindru, unde pot deteriora tija și garniturile.
Sigiliul ștergător (sau garnitura racletă) este prima linie de apărare împotriva contaminării. Dacă observați că tija se murdărește din nou sau are o peliculă de ulei pe ea, garnitura ștergător poate fi uzată și trebuie înlocuită.
Cilindrii hidraulici sunt de obicei lubrifiați de fluidul hidraulic însuși. Dar în cilindrii pneumatici sau în aplicațiile în care cilindrul este utilizat rar, poate fi necesar să aplicați un strat ușor de ulei adecvat pe tija expusă pentru a preveni coroziunea. Aveți grijă să nu exagerați – uleiul excesiv poate atrage murdăria.
Una dintre cele mai comune cauze ale defectării premature a tijei este încărcarea laterală - atunci când cilindrul este aliniat greșit cu sarcina. Acest lucru face ca tija să se îndoaie sau să se uzeze neuniform, ceea ce distruge rapid tija și etanșările. Verificați întotdeauna alinierea cilindrului în timpul instalării și efectuați ajustări dacă este necesar.
Alegerea furnizorului potrivit pentru dvs tija solidă a pistonului este la fel de important ca și alegerea specificațiilor potrivite. Iată câțiva factori de luat în considerare.
A tija solidă a pistonului poate părea o componentă simplă, dar este una dintre cele mai critice părți ale oricărui sistem hidraulic sau pneumatic. Obținerea corectă a materialului, a procesului de fabricație și a specificațiilor poate însemna diferența între ani de funcționare fără probleme și perioade de nefuncționare frecvente și costisitoare.
La selectarea unui tija solidă a pistonului , nu tăiați colțuri. Alegeți materialul potrivit pentru mediul dvs., specificați duritatea și grosimea cromului adecvate și lucrați cu un furnizor care vă poate furniza documentația de calitate necesară. Și odată ce tija este în funcțiune, întreține-o corect - păstrează-o curată, monitorizează uzura și rezolvă orice probleme înainte ca acestea să devină probleme majore.
Cu alegerile corecte și îngrijirea corespunzătoare, un produs de înaltă calitate tija solidă a pistonului va oferi performanțe de încredere ani de zile, menținând echipamentul să funcționeze fără probleme și liniile de producție în mișcare.
Contactați-ne
+86-137-0618-5800
No. 3 Dujuan West Road, orașul Hudai, districtul Binhu, orașul Wuxi, provincia Jiangsu
Luați legătura
Mobil