2026-10-09
O tija de piston acoperită este una dintre acele componente care decide în liniște cât durează un cilindru hidraulic. Este singura suprafață în mișcare pe care un cilindru o expune lumii exterioare și fiecare așchie de piatră, zgârietură, depozit de sare sau groapă de rugină care aterizează pe ea ajunge în cele din urmă înapoi sub sigiliu și în ulei. Cu mult înainte ca un cilindru să se defecteze în câmp, suprafața tijei a spus de obicei povestea.
Mașini Wuxi Qunke a construit cilindri hidraulici, cilindri pneumatici și tije de piston de precizie din 2008, iar munca de acoperire a făcut parte din rutina zilnică pentru cea mai mare parte a timpului. Ceea ce urmează este o prezentare practică: ce face cu adevărat o acoperire pe o tijă, ce tratamente de suprafață se potrivesc condițiilor de lucru și cum interacționează alegerea cu etanșările, fluidul și întreținerea.
Din punct de vedere mecanic, o tija de piston transferă sarcina de la piston în afară prin chiulasa. Două zone diferite ale aceleiași piese fac două lucrări complet diferite. Sub etanșare, tija este o suprafață de alunecare, iar toleranța sa de diametru, rotunjimea și rugozitatea decid dacă etanșarea menține presiunea ani de zile sau începe să plângă după câteva mii de cicluri. În afara cilindrului, aceeași tijă este o suprafață structurală expusă care se confruntă cu ploaie, praf, pietriș, sare și substanțe chimice de spălare.
O acoperire este modul în care cele două lucrări sunt separate. Oțelul de bază oferă rezistență și rigiditate, în timp ce stratul de acoperire oferă duritate, frecare scăzută și protecție împotriva coroziunii exact acolo unde se produce deteriorarea.
Oțelurile carbon precum 1045 și 4140 sunt calitățile de lucru ale producției de tije, dar neacoperite ruginesc rapid în aerul umed sau de coastă. Odată ce rugina începe, gropile se transformă în margini abrazive care rad materialul de pe buza de etanșare, iar scurgerea începe cu mult înainte ca ceva să pară în mod evident rupt. Chiar înainte de apariția gropilor, frecarea uscată între oțelul gol și o etanșare din poliuretan sau NBR crește temperatura locală și accelerează uzura.
Oțelul inoxidabil rezolvă partea de coroziune, dar își aduce propriile probleme: este relativ moale, predispus la uzură și scump la diametre mari. Pentru majoritatea tijelor hidraulice și pneumatice, răspunsul practic este, așadar, un oțel carbon sau aliat acoperit, cu stratul ales pentru mediul în care lucrează efectiv mașina.
Numele de acoperire pot fi confuze, deoarece unele dintre ele descriu mai degrabă o familie decât o singură rețetă. În practică, traseele care apar cel mai des pe tijele pistonului se împart în patru grupe: crom galvanizat, straturi electroplate compozite, straturi aplicate termic precum placarea ceramică și laser și tratamente de difuzie precum QPQ.
Cromul dur rămâne implicit pentru serviciul hidraulic general și din motive întemeiate. Stratul galvanizat are de obicei o grosime de 20 până la 50 de microni, atinge aproximativ 800 până la 1000 HV și oferă un coeficient de frecare foarte scăzut față de compușii de etanșare obișnuiți. Această combinație menține temperaturile etanșării scăzute și rezistă micilor particule abrazive care trec pe lângă ștergătoare.
Punctul slab al acestuia este porozitatea și micro-fisurarea. Într-o mașină de interior bine lubrifiată, acest lucru contează rar, dar în mediile de coastă sau chimice, coroziunea se poate strecura prin acele crăpături fine și poate ridica stratul de dedesubt. De aceea există straturi compozite.
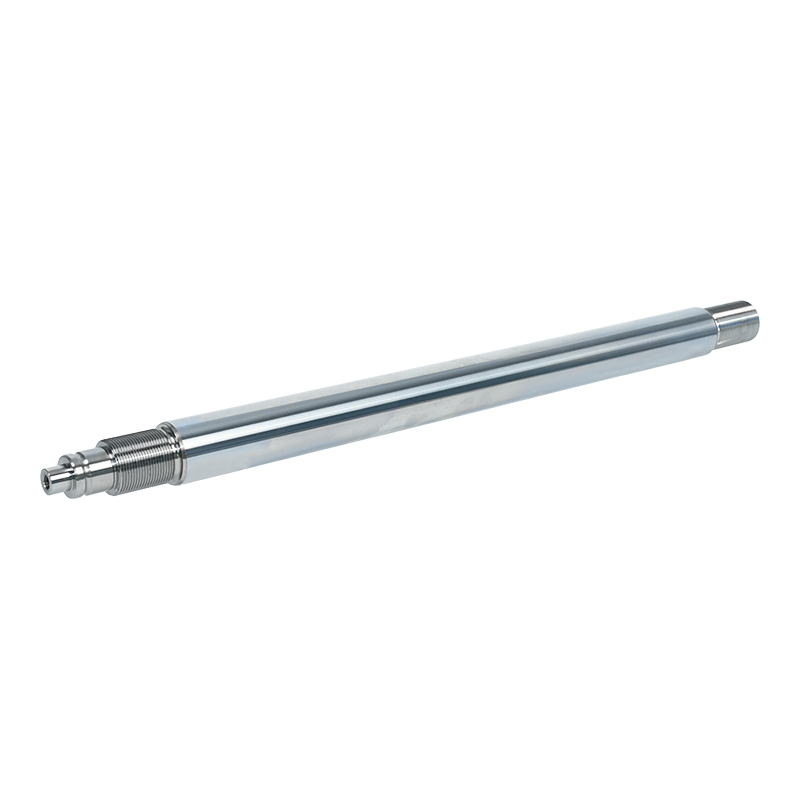
 Tija de piston cilindru hidraulic placat cu crom dur Tija de piston galvanizată cu crom pentru cilindri hidraulici, disponibilă în clase de oțel și inox, cu grosime controlată și prelucrare personalizată. Vizualizare produs →
Un traseu compozit pune un strat mai moale, mai rezistent la coroziune dedesubt și un strat de crom dur deasupra. Cromul alb-lăptoase ca strat de bază cu crom dur deasupra este o pereche familiară, iar nichelul urmat de crom dur funcționează pe același principiu: stratul de barieră blochează umezeala și substanțele chimice, în timp ce stratul exterior preia uzura. Ambele au nevoie de pași suplimentari de placare, timpi de livrare mai lungi și un control mai strict al băii, așa că sunt de obicei rezervați pentru echipamentele care trăiesc cu adevărat în aer liber sau lângă apă sărată.
Quench-polish-quench este un tratament de difuzie mai degrabă decât un strat depus: suprafața este nitrurata într-o baie de sare, lustruită și apoi oxidată. Deoarece nu se adaugă nimic deasupra, nu există niciun strat care se poate desprinde, iar modificarea dimensională este minimă, ceea ce face QPQ atractiv pentru tije subțiri și piesele menținute la toleranțe strânse. Carcasa este puțin adâncă, totuși, de obicei de zeci de microni, deci nu este un remediu pentru tăierea adâncă sau abraziunea grea.
Tabelul de mai jos rezumă modul în care aceste rute se compară în termeni de producție de zi cu zi. Cifrele sunt mai degrabă intervale tipice decât specificații fixe, deoarece grosimea stratului este în mod normal convenită pe proiect.
| Calea de acoperire | Strat tipic | Forța principală | Cel mai potrivit | Puncte de urmărit |
|---|---|---|---|---|
| Placare cu crom dur | 20-50 um | Rezistență la uzură cu frecare scăzută | Cilindri hidraulici și pneumatici generali în condiții moderate | Porii și micro-fisurile pot permite coroziunii să înceapă dedesubt |
| Crom alb-laptos plus crom dur | Două straturi, 30-60 µm total | Protecție împotriva coroziunii combinată cu o suprafață exterioară dură | Echipamente umede, de coastă și mobile | Mai mulți pași de proces și un control mai strict al băii |
| Nichel plus crom dur | Două straturi, 30-70 µm total | Bariera puternică împotriva substanțelor chimice și a sării | Taxe maritime, chimice si miniere | Chimia băii de nichel trebuie monitorizată îndeaproape |
| Ceramica (spray cu plasma) | 100-300 µm | Rezistență la abraziune și la temperaturi ridicate | Abraziune agresivă și condiții de lucru fierbinți | Necesita șlefuire cu diamant; verificați compatibilitatea compusului de etanșare |
| Placare cu laser | 0,3-2 mm înainte de prelucrare | Strat de uzură gros, lipit metalurgic | Exploatare minieră, dragare, recondiționare navală și tije | Cost mai mare pe piesă și alocație suplimentară de prelucrare |
| tratament QPQ | Caz de difuzie, 10-30 µm | Rezistență la uzură și la coroziune, aproape fără distorsiuni | Tije subțiri și părți menținute la toleranțe strânse | Adâncime limitată a carcasei; nu este un remediu pentru tăierea adâncă |
Mediul înconjurător răspunde de obicei la întrebarea de acoperire mai repede decât orice catalog. Dacă sunt prezente sare, acizi sau substanțe chimice de proces, decizia este condusă de coroziune și straturile de barieră se deplasează în față. Dacă este prezent nisip, minereu sau zgură, decizia este determinată de abraziune, iar duritatea plus grosimea stratului contează mai mult.
Acolo unde abraziunea și căldura ajung împreună, acoperirile ceramice își câștigă locul. Un strat de alumină-titanie pulverizat cu plasmă de câteva sute de microni este mai dur decât cromul și tolerează temperaturi mai mari ale suprafeței, motiv pentru care apare pe cilindrii care lucrează în apropierea cuptoarelor sau care manipulează material fierbinte. Are nevoie de șlefuire cu diamant după aceea pentru a ajunge la un finisaj prietenos cu etanșarea, iar unii compuși de etanșare ar trebui să fie revizuiți înainte de comitere.
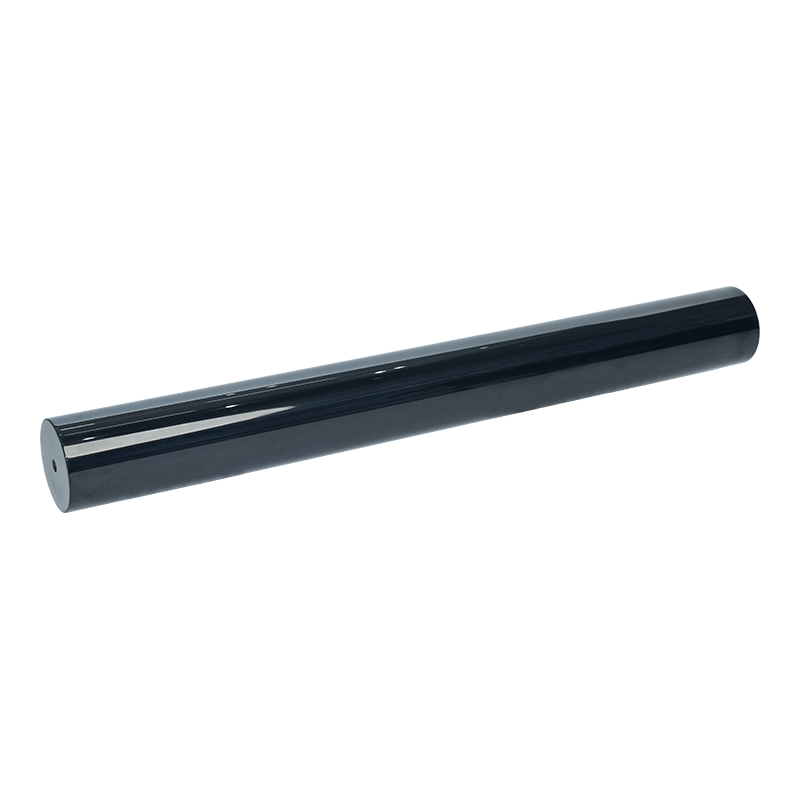
 Tija pistonului cilindru hidraulic acoperit cu ceramică Acoperire ceramică pulverizată cu plasmă pentru tijele pistonului hidraulic, oferită în nitrură de siliciu, alumină/carbură de siliciu și opțiuni nano-ceramice pentru rezistență la uzură și la coroziune. Vizualizare produs →
O acoperire nu este niciodată judecată numai după duritate. Rugozitatea sub sigiliu este ceea ce simte de fapt sigiliul, astfel încât o suprafață dură, dar aspră poate uza o etanșare mai repede decât una mai moale și mai netedă. Chrome este în mod natural neted și iertător; suprafețele ceramice și placate cu laser trebuie șlefuite și lustruite înapoi la un Ra controlat înainte de asamblare. Direcția de măcinare contează și ea, deoarece semnele spiralate pot acționa ca niște canale minuscule de pompare.
Două detalii de producție sunt ușor de trecut cu vederea. În primul rând, oțelurile de înaltă rezistență trebuie coapte după placare pentru a reduce riscul de fragilizare prin hidrogen. În al doilea rând, grosimea stratului modifică diametrul finit, astfel încât alocația de șlefuire trebuie să fie planificată de la început și nu corectată la sfârșitul liniei.
Tijele noastre acoperite și ansamblurile de tije ajung în echipamente de conservare a apei, metalurgie, mașini de construcții, echipamente pentru nave și port, echipamente pentru câmpuri petroliere, mașini pentru minerit, instalații de piloți și excavatoare. Modelul este consistent: cu cât mediul înconjurător este mai dur și cu cât intervalul de întreținere este mai lung, cu atât specificația trece de la crom cu un singur strat la suprafețe compozite, ceramice sau placate cu laser.
Placarea cu laser este calea pe care o recomandăm atunci când uzura este cu adevărat severă sau când o tijă scumpă merită salvată, mai degrabă decât înlocuită. Deoarece stratul este lipit metalurgic de metalul de bază și poate fi construit până la un milimetru sau mai mult, supraviețuiește impactului și abraziunii grosiere care ar îndepărta un strat subțire galvanizat și oferă, de asemenea, tijelor uzate o a doua durată de viață.
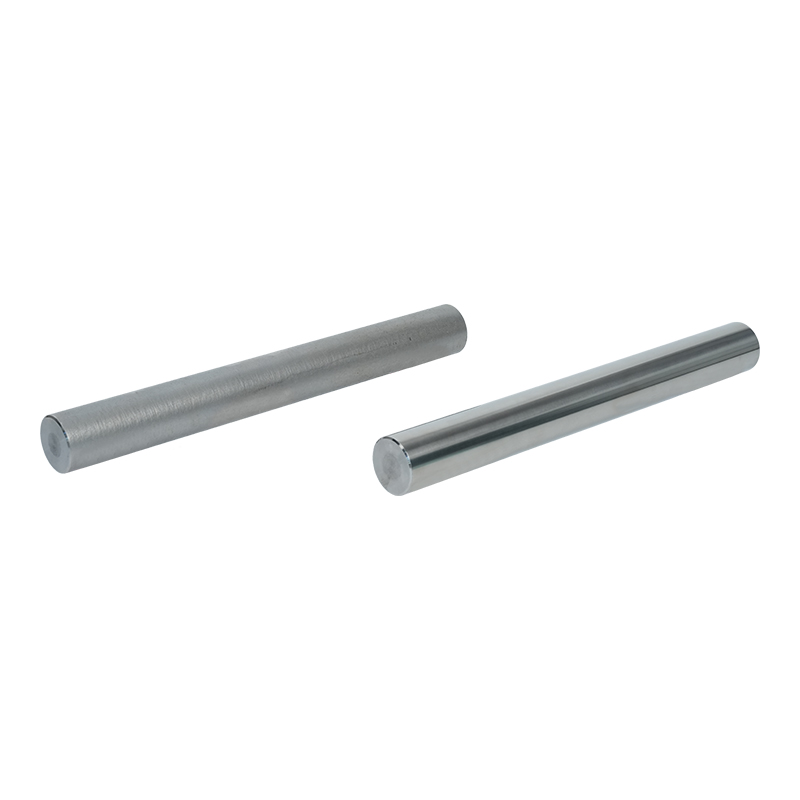
 Placare cu laser Tija pistonului cilindrului Tija de piston placată cu laser cu straturi de aliaj pe bază de nichel, cobalt sau fier, finisată prin șlefuire pentru uzură, coroziune și service la temperaturi înalte. Vizualizare produs →
Niciuna dintre aceste acoperiri nu se comportă previzibil fără disciplina de proces. De când am obținut certificarea ISO 9001 și ISO 14001 în 2011, ne-am construit producția de tije în jurul mașinilor de șlefuit și lustruit CNC și a liniilor de placare inteligente, controlate de mediu, cu grosimea acoperirii, aderența și finisarea suprafeței verificate la fiecare etapă și nu numai la inspecția finală.
Capacitatea contează la fel de mult ca și controlul. Fabricile noastre acoperă acum peste 25.000 de metri pătrați, iar extinderea din 2022 a adăugat o instalație de 20.000 de metri pătrați în Wuxi, alături de filiala noastră Loudi, ceea ce permite comenzilor de loturi și ansamblurilor personalizate să ruleze pe același etaj. Dacă doriți să intrați mai adânc în partea de prelucrare a poveștii, nota noastră despre ceea ce face de fapt o lansetă precisă explică modul în care toleranța și finisajul sunt menținute în atelier.
Cele mai multe probleme de acoperire pe care le vedem sunt mai degrabă probleme de specificație decât probleme de producție. Câteva detalii trimise cu o interogare economisesc multe dus-întors mai târziu:
Cu aceste informații, o recomandare de acoperire necesită de obicei un scurt schimb și o tijă de probă poate fi produsă înainte ca lotul complet să fie angajat.
A tija pistonului acoperită este o mică parte a unei mașini și o mare parte din fiabilitatea acesteia. Alegerea stratului care se potrivește condițiilor reale de lucru, mai degrabă decât a celui care arată cel mai impresionant pe hârtie, este ceea ce menține cilindrii uscati, etanșează intacte și intervale de întreținere lungi. Dacă nu sunteți sigur care rută se potrivește aplicației dvs., trimiteți-ne condițiile de lucru și vom parcurge opțiunile împreună cu dvs.
Contactați-ne
+86-137-0618-5800
No. 3 Dujuan West Road, orașul Hudai, districtul Binhu, orașul Wuxi, provincia Jiangsu
Luați legătura
Mobil